Како галванизацијата со топло натопување ги заштитува челичните канали?
Челичните канали се меѓу најразновидните и најшироко користените структурни компоненти во модерната градба. Од градежни рамки и носачи на мостови до индустриски платформи и преносни кули, овие делови во облик на C или U носат товари, обезбедуваат стабилност и го формираат столбот на безброј структури. Сепак, челикот има фундаментална ранливост: кородира кога е изложен на влага и кислород. Годишниот глобален трошок за корозија се проценува на над 2,5 трилиони американски долари, а за структурниот челик, корозијата е водечка причина за предвремено откажување, скапо одржување и безбедносни опасности. Ова е местото каде што галванизацијата со топло натопи влегува во сликата.
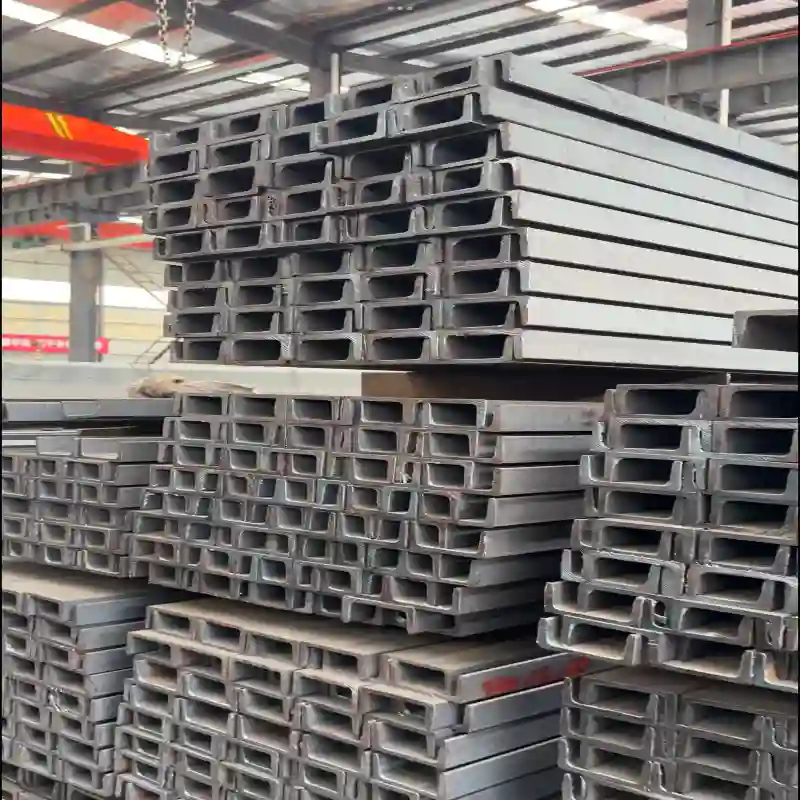
Топло поцинкување е металуршки процес кој нанесува заштитна обвивка од цинк начелични каналисо потопување во стопен цинк. За разлика од бојата или другите површински премази кои само се прилепуваат на површината, галванизацијата на топло создава металуршка врска помеѓу цинкот и челикот, формирајќи низа слоеви од легура на цинк-железо кои се составен дел од површината на челикот. Овој слој обезбедува моќен заштитен механизам со двојно дејство. Прво, цинкот делува како физичка бариера, запечатувајќи го челикот од корозивната средина. Второ, ако облогата е оштетена, цинкот пожртвувано го штити изложениот челик, преферирајќи се на корозија за да се зачува структурниот интегритет на каналот. Оваа статија ќе обезбеди сеопфатна техничка анализа за тоа како галванизирањето топло ги штити челичните канали, испитувајќи го процесот, спецификациите на облогата, карактеристиките на изведбата и факторите кои го одредуваат работниот век на поцинкуваниот производ.
Содржина
- 1. Што е галванизирање на топло и како функционира?
- 2. Наука за жртвувана заштита и одбрана на бариери
- 3. Кои се спецификациите за обложување за канали од галванизиран челик?
- 4. Како галванизирањето на топло се споредува со другите методи за заштита од корозија?
- 5. Кои фактори го одредуваат работниот век на каналите од галванизиран челик?
- 6. Често поставувани прашања (ЧПП)
- 7. Заклучок
1. Што е галванизирање на топло и како функционира?
Топло поцинкување е процес во кој исчистениот челик се потопува во бања со стопен цинк на температура од приближно 450°C (840°F). Процесот е добро воспоставен и се користи повеќе од 150 години. Тој е регулиран со меѓународни стандарди, вклучувајќи ASTM A123 (за конструктивен челик), ISO 1461 и EN ISO 1461. Процесот не е едноставна апликација за обложување; тоа е металуршка реакција која резултира со уникатна, повеќеслојна обвивка која е врзана за челикот на атомско ниво.
Процесот на топло поцинкување започнува со подготовка на површината, што е клучно за успехот на облогата. Челичните канали мора да се исчистат темелно за да се отстранат целото масло, маснотии, нечистотија и бигор. Процесот на чистење обично вклучува три фази:
- Одмастување:Челикот се потопува во топол алкален раствор или растворувач за отстранување на масла и маснотии.
- Кисела:Челикот се потопува во разреден киселински раствор (обично хлороводородна или сулфурна киселина) за да се отстранат мелниците и 'рѓата.
- Флуксирање:Челикот се потопува во флукс раствор (обично цинк амониум хлорид) за да се отстранат сите преостанати оксиди и да се спречи оксидација пред челикот да влезе во цинковата бања. Флуксот исто така ја промовира металуршката реакција помеѓу цинкот и челикот.
По подготовката на површината, челичниот канал се суши и потоа се потопува во бањата со стопен цинк. Температурата на бањата е внимателно контролирана, обично помеѓу 445°C и 465°C. Кога челикот е потопен, цинкот реагира со железото во челикот за да формира низа слоеви од легура на цинк-железо. Најнадворешниот слој е речиси чист цинк, додека внатрешните слоеви се меѓуметални соединенија со зголемена содржина на железо. Дебелината на облогата зависи од неколку фактори, вклучувајќи ја хемијата на челикот, температурата на капењето, времето на потопување и стапката на повлекување. По повлекувањето од бањата, каналот се лади, обично во воздух или во вода. Резултатот е облога која е тврда, отпорна на абење и металуршки врзана за челикот. НаTianjin Shunchen Hongye Enterprise Management Co., Ltd.,нашата фабрика работи со најсовремена линија за топло поцинкување која е дизајнирана да се справи со широк опсег на големини и спецификации на челични канали.
2. Наука за жртвувана заштита и одбрана на бариери
Заштитата од корозија обезбедена со топло поцинкување се заснова на два различни механизми: заштита од бариера и жртвена заштита. Разбирањето на овие механизми е од суштинско значење за да се разбере зошто каналите од галванизиран челик толку добро функционираат во опкружувања со барања.
Заштита од бариера:Цинк облогата делува како физичка бариера помеѓу челикот и корозивната средина. Сè додека облогата е недопрена, ја спречува влагата, кислородот и другите корозивни агенси да стигнат до челичната површина. Самиот цинк е високо отпорен на корозија во повеќето атмосферски средини. Кога е изложен на воздух, цинкот формира тенок, прилеплив слој од цинк оксид и цинк карбонат, познат како патина, кој е стабилен и го штити основниот цинк од понатамошна корозија. Оваа патина се самолекува и постепено развива заштитна бариера која може да трае со децении.
Жртвена заштита:Ова е единствената предност на галванизацијата. Цинкот е електрохемиски поактивен (аноден) од челикот. Кога облогата е оштетена и челикот е изложен, се формира галванска ќелија во присуство на електролит (како што е влагата). Цинкот делува како анода и преференцијално кородира, додека челикот делува како катода и е заштитен од корозија. Ова значи дека дури и ако облогата е изгребана или исечена, челикот околу оштетената област е сè уште заштитен. Цинкот ќе продолжи да се жртвува додека не се конзумира. Ова е критична предност во однос на премазите само за бариери, како што е бојата, кои целосно пропаѓаат откако ќе се пробие облогата.
Следната табела ги сумира двата механизми за заштита:
| Заштитен механизам | Како функционира | Предност | Ограничување |
| Заштита од бариера | Цинк облогата физички го запечатува челикот од околината. | Спречува корозија се додека облогата е недопрена. | Не успева ако облогата е оштетена. |
| Жртвена заштита | Цинкот преференцијално кородира за да го заштити изложениот челик. | Го заштитува челикот дури и ако облогата е оштетена. | Со текот на времето троши цинк; ефективни само на одредено растојание. |
Комбинацијата на овие два механизми е она што го прави галванизирањето со топло поцинкување толку ефективно. Заштитата со бариера обезбедува долготрајна заштита во отсуство на штета, додека жртвената заштита обезбедува заштитна мрежа во случај на оштетување. Ова е особено важно за челичните канали со кои се ракува за време на транспортот и монтажата, бидејќи тие веројатно ќе претрпат одредени оштетувања на површината. Во Shunchen, спроведовме обемни теренски студии за перформансите на нашите канали од галванизиран челик, а резултатите постојано покажуваат дека тие обезбедуваат сигурна заштита со децении, дури и во сурови средини.
3. Кои се спецификациите за обложување за канали од галванизиран челик?
Изведбата на топло поцинкуваниот слој се одредува според неговата дебелина, прилепување и униформност. Овие карактеристики се специфицирани во меѓународните стандарди, кои ги обезбедуваат барањата за маса и дебелина на облогата за различни дебелини на материјали. Најшироко користени стандарди за топло поцинкување на челични канали се ASTM A123 (за конструктивни челични производи) и ISO 1461. Овие стандарди ја одредуваат минималната дебелина на облогата за различни опсези на дебелини на челик. Дебелината на облогата обично се мери во микрометри (µm) или во унци по квадратен метар (oz/ft²).
Следната табела ги дава минималните барања за обложување за топлопоцинкувани челични канали според ASTM A123:
| Дебелина на челик (мм) | Минимална дебелина на облогата (µm) | Минимална маса на облога (g/m²) | Типична апликација |
| ≥ 6,0 mm | 85 µm | 610 g/m² | Тешки структурни канали, носачи на мостови |
| 3,0 - 6,0 мм | 70 µm | 505 g/m² | Рамки за градење, индустриски платформи |
| 1,5 - 3,0 мм | 55 µm | 395 g/m² | Лесни структурни канали, потпори |
| < 1,5 мм | 45 µm | 325 g/m² | Не-структурни канали, трим |
Дебелината на облогата не е униформа низ целиот канал. Облогата е типично подебела на рабовите и аглите поради геометријата на челикот и протокот на стопениот цинк за време на повлекувањето. Облогата може да биде потенка на рамни површини. Стандардите го објаснуваат ова со одредување просечна дебелина на облогата и минимална локална дебелина. Просечната дебелина на облогата мора да го исполнува наведениот минимум, а локалната дебелина не смее да падне под одреден процент (обично 80%) од минималната просечна дебелина.
Покрај дебелината, облогата мора да има и добро прилепување на челичната подлога. Лошото прилепување може да резултира со лупење или лупење на облогата, што ја загрозува и заштитата на бариерата и жртвената заштита. Придржувањето се проценува со тест за свиткување или тест со длето. Облогата не смее да се лупи или да се лупи кога челикот е свиткан или удри.
Во Tianjin Shunchen Hongye Enterprise Management Co., Ltd., нашата фабрика се придржува до најстрогите меѓународни стандарди за топло галванизирање. Ние користиме сопствен процес кој обезбедува униформа, леплива облога на сите наши челични канали. Ние, исто така, обезбедуваме тест сертификати за секоја нарачка, документирање на дебелината, масата и придржувањето на облогата за секоја серија. Оваа посветеност на квалитетот гарантира дека нашите канали од галванизиран челик обезбедуваат сигурна, долгорочна заштита од корозија за нашите клиенти.
4. Како галванизирањето на топло се споредува со другите методи за заштита од корозија?
Поцинкувањето со топло натопување не е единствениот метод за заштита на челичните канали од корозија. Други вообичаени методи вклучуваат бојадисување, премачкување во прав, галванизација и употреба на атмосферски челик (како што е челикот Кортен). Секој метод има свои предности и недостатоци, а изборот на метод зависи од примената, условите на околината и посакуваниот век на траење.
Сликање:Боењето е вообичаен и исплатлив метод за заштита на челичните канали. Сепак, бојата е облога само за бариера. Ако бојата е изгребана или оштетена, челикот е изложен и ќе почне да кородира. Корозијата ќе се прошири под слојот за боја, предизвикувајќи пликови и лупење. Бојата исто така бара редовно одржување, при што вообичаено се бара повторно боење на секои 5-10 години. Спротивно на тоа, галванизацијата со топло натопи обезбедува и заштита од бариери и жртвувана заштита и има работен век без одржување кој може да надмине 50 години во многу средини.
Облога во прав:Облогата во прав е издржлива, атрактивна завршница која се нанесува електростатски, а потоа се стврднува на топлина. Обезбедува добра заштита од бариери и е достапен во широк спектар на бои. Сепак, како бојата, таа не обезбедува жртвена заштита. Тој е исто така подложен на оштетување од удар и триење. Облогата во прав често се користи како завршна облога над галванизацијата (процес познат како дуплекс слој) за да обезбеди и заштита од корозија и естетски пријатен финиш.
галванизација:Повлажнувањето е процес кој користи електрична струја за депонирање на тенок слој од цинк или друг метал на челикот. Облогата е типично многу потенка од онаа што се добива со топло поцинкување (обично 5-15 µm) и не ја формира истата металуршка врска. Електрополираните облоги се погодни за внатрешни апликации или за употреба како прајмер, но не се препорачуваат за надворешни или сурови средини.
Челик за атмосферски влијанија:Челикот за атмосферски влијанија, како што е Кортен, е челик со висока цврстина, нисколегиран што формира заштитен слој на 'рѓа (патина) кога е изложен на атмосферата. Оваа патина делува како бариера за понатамошна корозија. Сепак, патината може да не се формира правилно во сите средини и може да се обои со истекување. Откриениот челик не е облога; тоа е различен материјал и е поскап од стандардниот јаглероден челик.
Следната табела ги споредува карактеристиките на перформансите и трошоците на овие методи:
| Метод | Заштитен механизам | Типичен работен век (на отворено) | Потребно за одржување | Релативна цена |
| Поцинкување со топло натопување | Бариера + Жртвен | 50+ години | Ниско (само за проверка) | Средно |
| Сликарство | Само бариера | 5-10 години | Високо (пребојување) | Ниско |
| Облога во прав | Само бариера | 10-15 години | Средно | Средно |
| галванизација | Само бариера | 2-5 години | Средно | Ниско |
| Временски челик | Бариера (патина) | 30-50 години | Ниско | Високо |
Како што илустрира табелата, галванизацијата на топло ја нуди најдобрата комбинација на долг работен век, мало одржување и ефикасна заштита. Ова е причината зошто тој е најпосакуваниот метод за заштита на челичните канали во тешки апликации, како што се мостови, преносни столбови и индустриски структури. Во Shunchen, ние сме посветени на нашите клиенти да им обезбедиме висококвалитетни топлопоцинкувани челични канали кои ги исполнуваат најсложените спецификации.
5. Кои фактори го одредуваат работниот век на каналите од галванизиран челик?
Животниот век на каналот од галванизиран челик со топло натопи се одредува според брзината на кородирање на облогата од цинк. Стапката на корозија на цинкот зависи од околината на која е изложен. Општо земено, работниот век на облогата е директно пропорционален на неговата дебелина и обратно пропорционален на стапката на корозија на околината. Следниве фактори се најважните детерминанти на работниот век:
- Дебелина на облогата:Подебелиот слој обезбедува подолг работен век. Врската е приближно линеарна. На пример, облогата од 85 µm ќе трае приближно двојно подолго од облогата од 45 µm во истата средина.
- Атмосферски услови:Најважниот еколошки фактор е корозивноста на атмосферата. Корозивноста се одредува според нивото на влага, сулфур диоксид, хлориди (од прскање со сол) и други загадувачи. Околините се класифицирани од C1 (многу ниска корозивност, на пр., суво внатрешно) до C5 (многу висока корозивност, на пр., крајбрежни или индустриски).
- Температура:Стапката на корозија на цинкот се зголемува со температурата. Сепак, ефектот не е толку изразен како кај челикот. Во повеќето атмосферски средини, температурата не е главен фактор.
- Време на влажност:Времетраењето за кое површината е влажна е критичен фактор. Колку подолго површината останува влажна, толку е поголема стапката на корозија. Ова е причината зошто заштитените области кои остануваат влажни се покорозивни од изложените области кои брзо се сушат.
- pH на животната средина:Цинкот е отпорен на корозија во pH опсег од 6 до 12. Надвор од овој опсег, стапката на корозија се зголемува. Киселите средини (pH < 6) и силно алкалните средини (pH > 12) можат да ја нападнат цинковата обвивка.
Животниот век на каналот од галванизиран челик може да се процени со помош на следнава формула:
Работен век (години) = Дебелина на облогата (µm) / Стапка на корозија (µm/година)
Стапката на корозија се одредува според околината и може да се добие од објавените табели, како оние во ISO 9223. На пример, во урбана средина (C3), стапката на корозија на цинкот е приближно 1,5 µm/годишно. Затоа, облогата од 85 µm ќе обезбеди работен век од приближно 57 години. Во крајбрежна средина (C5), стапката на корозија е приближно 4,0 µm/годишно, така што истата облога би обезбедила работен век од приближно 21 година.
Следната табела дава типични стапки на корозија и проценет век на траење за различни средини:
| Животна средина (Категорија на корозивност) | Стапка на корозија (µm/година) | Проценет работен век за 85 µm Облога |
| C1 (многу низок - сув внатрешен простор) | < 0,1 | > 100 години |
| C2 (ниско - рурално) | 0,1 - 0,7 | 60-100 години |
| C3 (средно - урбано) | 0,7 - 2,0 | 40-80 години |
| C4 (високо - индустриско) | 2,0 - 4,0 | 20-40 години |
| C5 (Многу високо - крајбрежни/морски) | 4,0 - 8,0 | 10-20 години |
Во Shunchen, на нашите клиенти им обезбедуваме детални информации за очекуваниот век на траење на нашите канали од галванизиран челик во различни средини. Ние исто така нудиме опсег на дебелини на облоги за да ги задоволиме специфичните барања на секој проект. Нашиот технички тим може да помогне при изборот на соодветна дебелина на облогата за вашата апликација.
6. Често поставувани прашања (ЧПП)
Прашање 1: Колку долго трае процесот на топло поцинкување?
Одговор: Самиот процес на топло поцинкување трае приближно 5-15 минути, во зависност од големината и дебелината на челичниот канал. Сепак, целиот процес, вклучувајќи ја подготовката на површината (одмастување, мариноване и флуксирање), сушење, потопување и ладење, трае неколку часа. Во Tianjin Shunchen Hongye Enterprise Management Co., Ltd., нашата фабрика има производна линија со висок капацитет што ни овозможува ефикасно да ракуваме со големи количини челични канали.
Прашање 2: Дали може да се заварат каналите од галванизиран челик?
Одговор: Да, каналите од галванизиран челик може да се заваруваат. Сепак, процесот на заварување ќе ја оштети цинковата обвивка во зоната погодена од топлина, оставајќи го челикот изложен на корозија. За да се врати заштитата од корозија, заварената површина треба да се поправи со боја богата со цинк или стап за поправка со топло галванизирање. Нашата фабрика обезбедува заварени канали од галванизиран челик и може да препорача соодветен метод за поправка за вашата апликација.
Прашање 3: Која е разликата помеѓу топло поцинкување и електро-поцинкување?
Одговор: Топло поцинкување вклучува потопување на челикот во стопен цинк, што создава металуршка врска и дебелина на облогата од 45-85 µm или повеќе. Електро-галванизацијата користи електрична струја за депонирање на тенок слој цинк (обично 5-15 µm) на челикот. Поцинкувањето со топло натопување обезбедува супериорна заштита од корозија и е погодно за надворешни и сурови средини. Електро-галванизирањето е погодно за внатрешни апликации и често се користи како прајмер за боење.
Прашање 4: Дали цинковата обвивка на канал од галванизиран челик влијае на неговата цврстина?
Одговор: Облогата од цинк не влијае на структурната цврстина на челичниот канал. Облогата се нанесува откако ќе се формира и изработи челикот. Топлината на процесот на галванизација не е доволно висока за да ги промени механичките својства на челикот. Сепак, процесот на галванизација може да предизвика мали промени во димензиите на каналот поради додавање на дебелината на облогата, но тоа е типично занемарливо.
Прашање 5: Дали каналите од галванизиран челик може да се користат во контакт со други метали?
Одговор: Каналите од галванизиран челик може да се користат во контакт со повеќето други метали. Меѓутоа, во присуство на влага, може да се појави галванска реакција помеѓу облогата од цинк и поблагородните метали, како што се бакар или нерѓосувачки челик. Во овие случаи, цинкот преференцијално ќе кородира. За да се спречи ова, треба да се користи изолациона бариера (како пластична мијалник или обоена површина) помеѓу поцинкуваниот челик и другиот метал. Нашата фабрика може да обезбеди совети за компатибилноста на каналите од галванизиран челик со други материјали.
7. Заклучок
Топло поцинкување е најефективниот и најшироко користен метод за заштита на челичните канали од корозија. Неговиот механизам за заштита со двојно дејство - заштита од бариери и жртвена заштита - обезбедува долгорочни перформанси без одржување во широк опсег на средини. Металуршката врска помеѓу цинкот и челикот гарантира дека облогата е составен дел на каналот, обезбедувајќи издржливост и отпорност на оштетување. Животниот век на каналот од галванизиран челик се одредува според дебелината на облогата и корозивноста на околината и може да се движи од 20 до над 100 години. За конструктивните инженери, изведувачите и сопствениците на средства, топлопоцинкуваните челични канали нудат најдобра комбинација на перформанси, издржливост и исплатливост.
Во Tianjin Shunchen Hongye Enterprise Management Co., Ltd., ние сме посветени да им обезбедиме на нашите клиенти висококвалитетни топлопоцинкувани челични канали кои ги исполнуваат најсложените спецификации. Нашата фабрика користи напредна технологија за галванизација и ригорозна контрола на квалитетот за да се осигура дека секој канал што го произведуваме обезбедува сигурна, долгорочна заштита од корозија. Ние нудиме широк опсег на големини на канали и дебелини на облоги за да одговараат на различни апликации и средини. Нашиот технички тим е достапен да помогне во изборот на соодветниот производ за вашиот проект.
Контактирајте со Tianjin Shunchen Hongye Enterprise Management Co., Ltd.денес за да дознаете повеќе за нашите топлопоцинкувани челични канали и како тие можат да ги заштитат вашите структурни средства.
Поврзани вести
- Каква улога игра ладното формирање во производството на челик со дел Z?
- Кои структурни разлики се важни кога се споредува челик во облик на Т со аголен челик?
- Како се разликуваат топловалани и заварени челични профили во облик на Т во производството и перформансите?
- Зошто октагоналниот челик е основен материјал за повеќе индустрии?
- Кои се вообичаените должини достапни за челичните канали?
- Што го прави Angle Steel идеален материјал за одржување на индустриски постројки?
Остави ми порака
Нови Продукти


Вести Препораки